 ENG


Snel antwoord: hoe u het juiste kiest Spuitgietmachine
Het kiezen van de juiste spuitgietmachine begint met het afstemmen van de klemkracht, het spuitformaat en het aandrijftype op de onderdelen die een fabriek daadwerkelijk wil produceren, en vervolgens het controleren van de nauwkeurigheid, materiaalcompatibiliteit, energieverbruik, voetafdruk, gereedheid voor automatisering en ondersteuning op lange termijn van de fabriek voor spuitgietmachines ze zijn allemaal in lijn met de dagelijkse productiedoelen. In de onderstaande paragrafen worden achtereenvolgens tien praktische factoren besproken, met referentiekaarten, vergelijkingstabellen en een overzicht van probleemoplossing, ontleend aan de gangbare praktijk voor kunststofverwerking.
- Klemkracht en tonnage - stem de hoeveelheid af op het geprojecteerde oppervlak en de wanddikte van het onderdeel
- Schotgrootte en vatcapaciteit - het schotgewicht binnen een werkbaar deel van de vatcapaciteit houden
- Hydraulische elektrische of hybride aandrijving - kies het aandrijftype dat past bij de tonnageklasse en het cycluspatroon
- Precisie- en controlesysteem - bevestig feedback met gesloten lus voor onderdelen met nauwe tolerantie
- Materiaalcompatibiliteit - controleer het ontwerp van de schroef en de cilinder ten opzichte van de gebruikte harsfamilie
- Energie-efficiëntie - vergelijk het relatieve energieverbruik over de belastingsniveaus voor het geplande ploegenpatroon
- Machinevoetafdruk en vormpassing - controleer de afstand tussen de trekstangen, het hoogtebereik van de mal en het vloeroppervlak
- Gereedheid voor automatisering - controleer de robotmontage-interface en de synchronisatie van de invoer-uitvoer
- Onderhoudsverwachtingen - routinematige olie-, schroef- en uitlijningscontroles plannen rond de werkcyclus
- Ondersteuning van de fabrikant - de technische diepgang en het reserveonderdelennetwerk van de fabriek evalueren
Klemkracht en tonnagevereisten
De klemkracht houdt de matrijshelften gesloten terwijl gesmolten plastic onder druk naar binnen wordt gedrukt, en het is meestal de eerste specificatie die kopers vergelijken bij het beoordelen van machines van welk merk dan ook. fabriek voor spuitgietmachines . Een gebruikelijke aanpak bij de verwerking van kunststoffen is het schatten van het klemvermogen op basis van het geprojecteerde oppervlak van het onderdeel en de lopers, vermenigvuldigd met een drukfactor die doorgaans tussen ongeveer 3 en 5 ton per vierkante inch ligt, afhankelijk van de betrokken hars en wanddikte.
Het laten draaien van een mal op een machine met te weinig klemkracht kan ervoor zorgen dat de mal tijdens het injecteren iets openbarst, waardoor flits langs de scheidingslijn ontstaat, terwijl het draaien van een kleine mal op een te grote machine het energieverbruik per cyclus verhoogt en onnodige slijtage aan trekstangen en platen veroorzaakt. Door het tonnage nauw aan te passen aan het geprojecteerde onderdeeloppervlak, worden zowel de onderdeelkwaliteit als de levensduur van de machine gedurende de levensduur van een matrijs beschermd.
Typische klemkracht per onderdeelcategorie
95T Kleine onderdelen
240T Huishouden
600T Automobiel
1400T Grote onderdelen
Illustratieve middelpuntreferentie per algemene onderdeelcategorie, werkelijke tonnage varieert afhankelijk van de wanddikte en het poortontwerp
| Klemkrachtbereik | Typische glasplaatklasse | Veel voorkomende toepassingen |
|---|---|---|
| 60T tot 130T | Compact | Kleine precisiecomponenten, connectoren, doppen |
| 130T tot 350T | Middelgrote maat | Huishouden goods, appliance housings |
| 350T tot 850T | Groot | Automobiel interior and structural parts |
| 850T en hoger | Extra grote twee glasplaten | Pallets, grote auto- en industriële onderdelen |
Klemkracht aflezen naast onderdeelgeometrie
Ribben, nokken en dunne vloeiende secties veranderen allemaal het effectieve geprojecteerde gebied dat een machine gesloten moet houden, dus twee onderdelen met een vergelijkbare omtrek kunnen nog steeds een verschillend tonnage vereisen als er rekening wordt gehouden met de wanddikte en het aantal ribben. Een kort gesprek met de matrijsontwerper voordat een machineklasse wordt vastgelegd, is meestal voldoende om later in het project een te kleine of te grote selectie te voorkomen.
Schotgrootte en vatcapaciteit overeenkomen
De shotgrootte van een spuitgietmachine beschrijft het maximale volume of gewicht van gesmolten plastic dat een machine in een enkele cyclus kan uitduwen, en dit moet worden gecontroleerd aan de hand van de vatcapaciteit in plaats van alleen het klemtonnage. Een veel voorkomende richtlijn in de gietpraktijk is dat Het schotgewicht moet doorgaans tussen ongeveer 40 procent en 75 procent van de nominale capaciteit van het vat liggen om de verblijftijd van de smelt en de plasticatiekwaliteit binnen een werkbaar bereik te houden.
Wanneer het kogelgewicht ver onder deze band ligt, brengt hars meer tijd door in een verwarmd vat, wat het risico op thermische degradatie van gevoelige materialen verhoogt. Wanneer het gewicht van het shot ver boven de band uitsteekt, kan het voor een machine lastig zijn om het materiaal binnen de beschikbare cyclustijd volledig week te maken, wat leidt tot een inconsistente smeltkwaliteit van shot tot shot.
- Controleer of de schroefdiameter overeenkomt met de harsviscositeit en de gewenste uitvoersnelheid
- Controleer de hersteltijd van de schroef ten opzichte van de beoogde cyclustijd
- Bekijk de compressieverhouding voor de harsfamilie die momenteel in gebruik is
- Vraag indien mogelijk de fabriek van de spuitgietmachine om proefgewichtgegevens voor de specifieke mal
Hydraulische elektrische en hybride machinetypen
Het vergelijken van een hydraulische versus een elektrische spuitgietmachine komt grotendeels neer op de manier waarop elke aandrijflijn het ingangsvermogen omzet in klembeweging, injectiesnelheid en houddruk. Hydraulische systemen maken gebruik van een pomp en kleppenbank om olie door cilinders te verplaatsen, een volwassen en goed begrepen aanpak die nog steeds gebruikelijk is bij grote tonnages en zwaar werk. Elektrische machines maken gebruik van servomotoren en kogelomloopspindels op elke as, waardoor programmeerbare snelheids- en positieregeling mogelijk zijn, waarbij er minder warmte vrijkomt op de werkvloer. Hybrideee machines combineren een servoaangedreven hydraulische pomp met elektrisch ondersteunde assen, met als doel de klemkracht te combineren met een snellere respons en een lager stationair trekvermogen.
Hydraulische elektrische en hybride kenmerken
Elektrisch Hybrid Hydraulisch
Vergelijking van algemene kenmerken op basis van typisch rijgedrag, niet op basis van een specifiek machinetestresultaat
Configuraties met twee platen en hoge snelheid
Voor zeer grote of zeer snelle cyclustoepassingen verwijderen twee degelontwerpen de traditionele lay-out van vier trekstangen ten gunste van een groter montageoppervlak voor de matrijs, wat geschikt is voor grote auto- en palletklasse-onderdelen. Hogesnelheidsconfiguraties richten zich in plaats daarvan op snelle injectie, samen met een snelle beweging van het openen en sluiten van de matrijs, wat past bij dunwandige verpakkingen en artikelen voor eenmalig gebruik waarbij de cyclustijd de output stimuleert.
Precisie herhaalbaarheid en controlesysteem
Consistente wanddikte, dimensionale stabiliteit tijdens een productierun en stabiele herhaalbaarheid van cyclus tot cyclus zijn sterk afhankelijk van het besturingssysteem en niet alleen van het tonnage. Druk- en positiefeedback met gesloten lus, gecombineerd met een responsieve mens-machine-interface, stelt een operator in staat injectiesnelheidsprofielen vast te leggen, drukovergangspunten vast te houden en afkoeltijd met een resolutie die een standaard open-lussysteem niet kan evenaren.
Onderdelen met een nauwe maattolerantie, dunne kliksluitingen of een cosmetisch oppervlak zoals auto-interieurbekleding profiteren over het algemeen van servoaangedreven of hybride platforms met meertraps injectie- en drukhoudprofielen, aangezien deze kenmerken bijzonder gevoelig zijn voor variatie van shot tot shot.
Materiaalcompatibiliteit van PP tot technische harsen
Een spuitgietmachine voor PP-toepassingen, zoals doppen, sluitingen en dunwandige containers, maakt doorgaans gebruik van een schroefontwerp voor algemene doeleinden met matige tegendruk, aangezien polypropyleen relatief gemakkelijk vloeit en verwerkbaar blijft over een vrij breed verwerkingsvenster vergeleken met meer warmtegevoelige harsen.
PVC vereist een lage compressie, geventileerde cilinder en schroefindeling om vluchtige gassen vrij te geven en materiaalafbraak bij verhoogde cilindertemperatuur te voorkomen, terwijl PET meestal een snel cyclisch, goed gedroogd toevoersysteem nodig heeft, gecombineerd met strakke temperatuurcontrole om de intrinsieke viscositeit te beschermen. Gevulde en versterkte technische harsen die voor structurele onderdelen worden gebruikt, hebben vaak een hogere injectiedruk en een slijtvaste cilinder- en schroefbehandeling nodig. Faciliteiten met een spuitgietmachine voor auto-onderdelen Meng vaak verschillende van deze materiaalfamilies op dezelfde productievloer, van met glas gevulde nylon connectoren tot zacht aanvoelende overmolding, dus de flexibiliteit van schroeven en vaten tijdens een dienst is net zo belangrijk als de ruwe tonnage.
| Hars familie | Verwerkingsnotitie | Typisch gebruik |
|---|---|---|
| Polypropyleen | Breed verwerkingsvenster, universele schroef | Doppen, sluitingen, dunwandige containers |
| PVC | Geventileerde loop, schroef met lage compressie | Buisfittingen, profielcomponenten |
| PET | Vereist een grondige droging en een strakke temperatuurcontrole | Preforms, verpakkingscomponenten |
| Glasgevuld nylon | Slijtvaste behandeling van vat en schroef aanbevolen | Automobiel and structural connectors |
Energie-efficiëntie en operationeel verbruik
Elektrische aandrijfassen trekken het vermogen over het algemeen dichter bij de realtime belasting, terwijl een conventionele hydraulische pomp de olie blijft circuleren, zelfs tijdens de klem- en afkoelfase, wanneer er heel weinig mechanisch werk gebeurt. Dit is een van de belangrijkste redenen waarom alle elektrische en hybride machines de neiging hebben om een lager relatief energieverbruik te vertonen over een volledige gietcyclus, vooral bij mallen met een lange koeltijd in verhouding tot de injectietijd. De technische discussie over servo- versus hydraulische pompen met vaste cilinderinhoud wijst gewoonlijk op een merkbaar lager elektriciteitsverbruik voor servo- en elektrische platforms tijdens gedeeltelijke belasting en inactieve delen van de cyclus, aangezien de output schaalt met de onmiddellijke vraag in plaats van met een constant debiet te draaien.
Relatief energieverbruik over de productiebelasting
Hydraulisch Hybrid Elektrisch
Conceptuele illustratie van belasting versus energieverbruikspatroon, niet gemeten output van een specifieke machine
Installaties met lange koeltijden in verhouding tot de injectietijd, zoals dikwandige verpakkingen, hebben de neiging om de grootste relatieve winst te behalen door de verschuiving van in aanmerking komende hoeveelheidsklassen naar hybride of elektrische aandrijving, eenvoudigweg omdat de hydraulische pomp op een conventioneel systeem anders door het grootste deel van de inactieve periode zou blijven draaien.
Machinevoetafdruk en matrijscompatibiliteit
Naast het tonnage heeft een machine een fysieke voetafdruk die wordt bepaald door de afstand tussen de verbindingsstangen, de plaatgrootte, de minimale en maximale matrijshoogte en de uitwerpslag, die allemaal moeten passen in zowel de betreffende matrijs als de beschikbare vloer- en plafondruimte. Een mal die breder is dan de afstand tussen de trekstangen, kan eenvoudigweg niet worden gemonteerd, ongeacht hoe nauw de tonnage overeenkomt met het onderdeel.
Spuitgietmachine Structure Overview
Vereenvoudigde structurele illustratie, de werkelijke machine-indeling varieert per tonnage en serie
Machines met twee platen met een groot tonnage hebben doorgaans een grotere voetafdruk nodig langs de open as van de matrijs en een grotere plafondvrijheid voor matrijsveranderingen. Daarom is het de moeite waard om de lay-out van de fabriek en de kraancapaciteit te bevestigen bij de spuitgietmachinefabriek voordat er een tonnageklasse wordt vastgelegd die alleen op papierspecificaties is gebaseerd.
Gereedheid voor automatisering en robotintegratie
De meeste huidige productielijnen koppelen de vormmachine aan een robot met invoer aan de bovenkant of aan de zijkant voor het verwijderen van onderdelen, het plaatsen van inzetstukken of het labelen in de mal. Het is dus de moeite waard om de gereedheid voor automatisering vroeg te controleren in plaats van robotica als een bijzaak te beschouwen. Een gestandaardiseerde montage-interface op de vaste plaat, digitale invoer- en uitvoerpunten gesynchroniseerd met de gietcyclus, en een besturingssysteem dat externe apparatuur netjes kan activeren, verkorten allemaal de integratietijd zodra een robot of een stroomafwaartse transportband wordt toegevoegd.
Facilitaire planning voor productie in celstijl, waarbij één operator meerdere machines tegelijk overziet, profiteert over het algemeen van het selecteren van modellen die over de hele lijn een vergelijkbare besturingsinterface en automatiseringsprotocol delen, omdat deze consistentie de training van operators verkort en de planning van reserveonderdelen op de werkvloer vereenvoudigt.
Onderhoudsvereisten en betrouwbaarheid op lange termijn
Routinematig onderhoud van spuitgietmachines omvat de staat en filtratie van de hydraulische olie, inspectie van cilinder- en schroefslijtage, controles van de uitlijning van trekstangen en platen en kalibratie van het besturingssysteem. De frequentie van elke taak hangt af van de werkcyclus, de abrasiviteit van de hars en de omgevingsomstandigheden in de werkplaats. Een machine die 24 uur per dag met schurende, met glas gevulde hars draait, heeft uiteraard vaker een inspectie van de schroeven en de cilinder nodig dan een lichtbelaste machine die ongevulde PP gebruikt.
| Symptoom | Gemeenschappelijke oorzaak | Voorgestelde eerste controle |
|---|---|---|
| Lage klem- of injectiedruk | Versleten afdichtingen, pompslijtage of een verkeerd gekalibreerde sensor | Controleer het hydrauliekoliepeil en de toestand van de pomp, en controleer vervolgens de kalibratie van de sensor |
| Machine wordt heet | Verstopte oliekoeler of lage koelvloeistofstroom | Inspecteer de warmtewisselaar en de koelvloeistofleidingen voordat u de procesinstellingen aanpast |
| Machine injecteert niet | Veiligheidspoortvergrendeling, lege trechter of verstopte spuitmond | Controleer of de vergrendelingen zijn ingeschakeld en de materiaaltoevoer ononderbroken is |
| Flits bij de scheidingslijn | Onvoldoende klemkracht of verkeerde uitlijning van de mal | Controleer het tonnage opnieuw aan de hand van het onderdeeloppervlak en inspecteer de scheidingslijn van de mal |
Het bijhouden van een eenvoudig logboek voor het oplossen van problemen met spuitgietmachines, waarbij het symptoom, de verschuiving en de hoeveelheid hars worden genoteerd, brengt vaak sneller een patroon aan het licht dan eenmalige reparaties, en het geeft het serviceteam van een fabrikant nuttige context als een technisch bezoek noodzakelijk wordt.
Kiezen voor een betrouwbare Spuitgietmachine Manufacturer
Een specificatieblad vertelt slechts een deel van het verhaal, dus het beoordelen van de fabrikant van de spuitgietmachine achter de apparatuur is net zo belangrijk als het vergelijken van tonnagegrafieken. Een fabrikant van kunststofspuitgietmachines met eigen engineering, een breed klemkrachtbereik en een gevestigd onderdelen- en servicenetwerk kan doorgaans sneller reageren als een lijn een reserveonderdeel, een procesaanpassing of een aangepaste matrijsinterface nodig heeft.
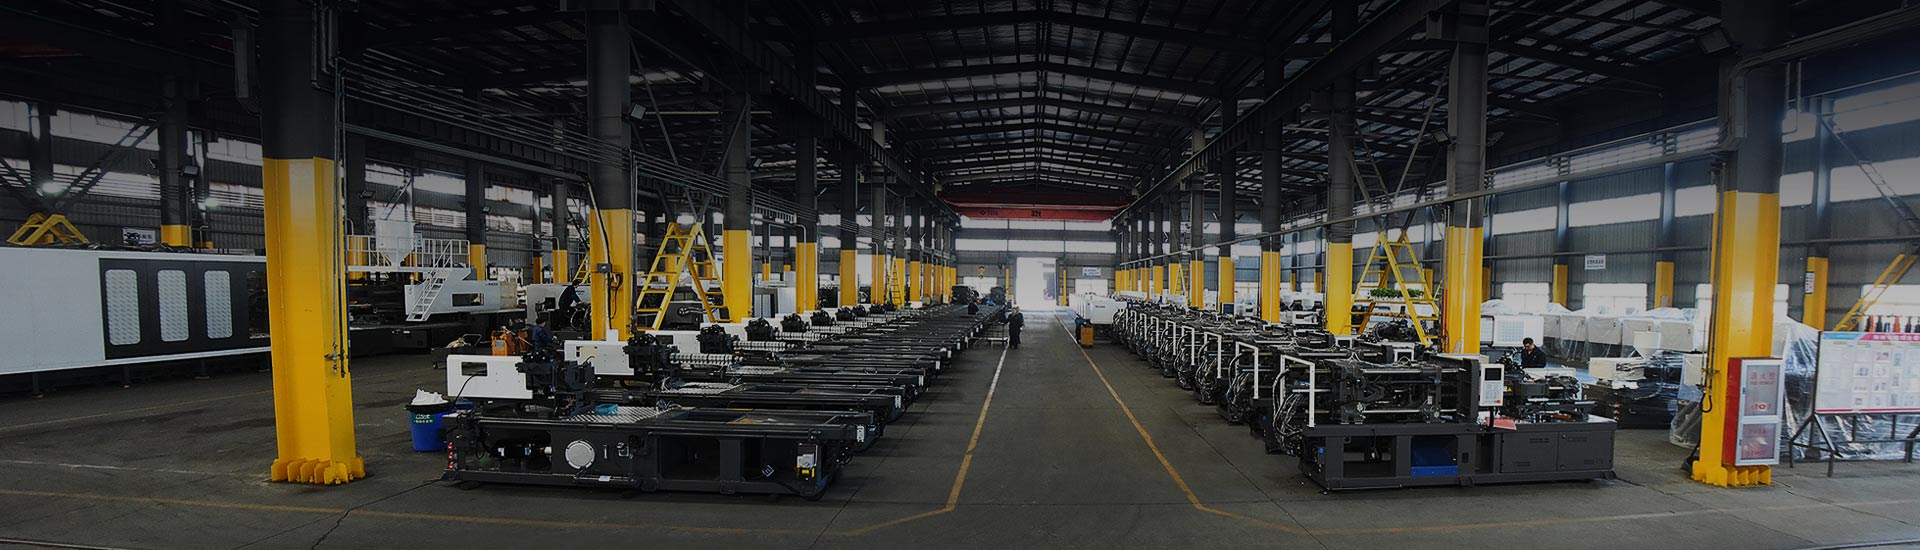
Ningbo Highsun Plastic Machinery Co., Ltd. is een voorbeeld van een fabrikant van spuitgietmachines in China, die apparatuur betrekt in het Beilun Science and Technology Park in Ningbo, een gebied dat nauw verbonden is met de toeleveringsketen van kunststofmachines in het land. De fabriek beslaat meer dan 120.000 vierkante meter en produceert het merk HIGHSUN met een sluitkrachtbereik van 98 ton tot 3000 ton, variërend van elektriciteits- en olie-hybride series, twee platenseries, hogesnelheidsseries, enkele en gemengde dubbele kleurenseries, BMC-series, PET-series en PVC-series, samen met op maat gemaakte configuraties gebouwd rond een specifieke schimmel- of harsvereiste.
| Serie | Primaire focus | Opmerkelijke eigenschap |
|---|---|---|
| Elektrischity And Oil Hybrid | Productie voor algemene doeleinden | Zorgt voor een evenwichtige balans met een lager energieverbruik bij inactiviteit |
| Twee platen | Groot scale components | Breder montagegebied voor de mal zonder limieten voor de trekstang |
| Hoge snelheid | Dunwandige en snelle fietsonderdelen | Snelle injectie en matrijsbeweging |
| Dubbele kleur | Multi materiaal en multi kleur onderdelen | Configuraties met enkele en gemengde kleuren beschikbaar |
| BMC | Bulkvormmassadelen | Proces afgestemd op mengvoereigenschappen |
| PET | Preform- en verpakkingsonderdelen | Snel fietsen met strakke temperatuurregeling |
| PVC | Profiel- en beslagcomponenten | Geventileerd vat geschikt voor vluchtige vrijgave |
Een nuttige praktijk bij het vergelijken van fabrikanten van spuitgietmachines is om te vragen naar referentiesites die een vergelijkbare onderdelenfamilie exploiteren, om cyclustijdinformatie op te vragen over een vergelijkbare matrijs en om de typische doorlooptijd voor reserveonderdelen zoals vaten, schroeven en hydraulische componenten te bevestigen, aangezien voortdurende ondersteuning vaak belangrijker is gedurende de levensduur van een machine dan alleen het oorspronkelijke specificatieblad.
Veelgestelde vragen
Wat is spuitgieten
Spuitgieten is een productieproces waarbij plastic pellets worden verwarmd tot ze gesmolten zijn en vervolgens onder druk in een gesloten stalen mal worden geïnjecteerd, waar het materiaal afkoelt en stolt in de vorm van de holte voordat het onderdeel wordt uitgeworpen en de cyclus zich herhaalt.
Hoeveel kost een kunststof spuitgietmachine
De kosten zijn afhankelijk van de klemkracht, het type aandrijving, het besturingssysteem, het automatiseringspakket en de gevraagde mate van maatwerk. De cijfers variëren dus sterk tussen een compact hydraulisch model en een grote geautomatiseerde elektrische of hybride lijn. Het delen van onderdeeltekeningen en het verwachte outputvolume met een fabrikant van spuitgietmachines is de meest betrouwbare manier om een nauwkeurige offerte voor een specifiek project te krijgen.
Wat is de beste spuitgietmachine voor een klein bedrijf
Een kleiner bedrijf begint over het algemeen met het in kaart brengen van de verwachte onderdeelgrootte, wanddikte en maandelijks volume, en selecteert vervolgens de laagste tonnageklasse die comfortabel de huidige en korte termijn matrijsvereisten dekt, aangezien een bescheiden klemkrachtmachine met ruimte om later automatisering toe te voegen de neiging heeft om meer flexibiliteit te bieden dan zich in een vroeg stadium aan één enkele grote pers te binden.
Hoe kies ik een spuitgietmachine
Het kiezen van een spuitgietmachine werkt goed als een stapsgewijze beoordeling van de klemkracht, de grootte van de opname, het aandrijftype, de precisiebehoeften, de materiaalcompatibiliteit, het energieverbruik, het vloeroppervlak, de gereedheid voor automatisering, de onderhoudsverwachtingen en het ondersteuningsnetwerk van de fabrikant, wat dezelfde volgorde is als die in dit artikel wordt behandeld.
Waarom heeft mijn spuitgietmachine een lage druk
Lagedrukmetingen zijn meestal terug te voeren op versleten hydraulische afdichtingen of een pomp die efficiëntie verliest, een verkeerd gekalibreerde druksensor of lucht die vastzit in het hydraulische circuit. Het controleren van de olieconditie, het pompvermogen en de sensorkalibratie is dus een redelijke eerste stap voordat het procesprogramma wordt aangepast.
Waarom raakt mijn spuitgietmachine oververhit?
Oververhitting houdt vaak verband met een geblokkeerde of verkalkte oliekoeler, een beperkte koelvloeistofstroom, een defecte koelventilator of een werkplaatsomgeving met een hoge omgevingstemperatuur en een beperkte luchtstroom rond de hydraulische tank. Het koelcircuit is dus meestal de eerste plaats die moet worden geïnspecteerd.
Waarom injecteert mijn spuitgietmachine niet?
Een machine die niet wil injecteren, wordt vaak opgehouden door een veiligheidshek of een vergrendeling die niet volledig is ingeschakeld, een lege of overbruggende trechter, een verstopte spuitmond of een fout die in het besturingssysteem wordt gemeld. Als u deze controles dus op volgorde afwerkt voordat u de procesparameters aanraakt, kunt u de oorzaak doorgaans snel achterhalen.
Waarom produceert spuitgieten Flash?
Flitsen op de scheidingslijn wijst doorgaans op een klemkracht die te laag is voor het geprojecteerde gebied van het onderdeel, een mal die niet goed is uitgelijnd of versleten scheidingsoppervlakken heeft, of een injectiedruk die hoger is ingesteld dan de mal en het klemtonnage veilig kunnen vasthouden, dus het opnieuw bekijken van de tonnageberekening naast een malinspectie is een goed startpunt.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
